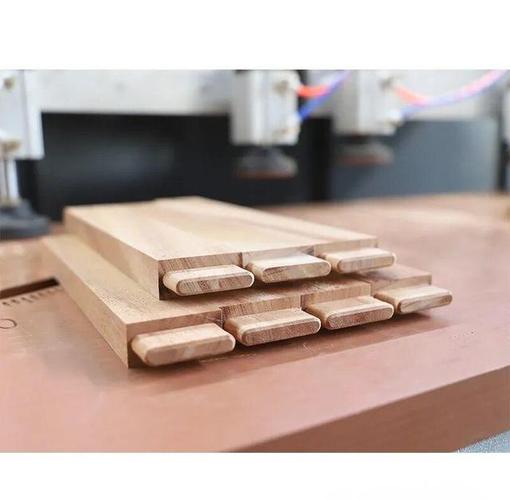
在木质家具制造的漫长工序链条中,粗加工环节常被视为“造型的起点”或“余量的清除”。真正决定后续所有工序能否顺畅流转的核心,并非切削的速度或外形的优美,而是隐藏在连接处的技术细节——榫头的精度与加工节奏。作为传统榫卯结构与现代机械化生产的交汇点,榫头尺寸、几何公差及生产节拍的稳定性,直接构成了木质家具制造系统的底层逻辑。
一、榫头精度:隐性终端质量的源头控制
榫头是形成榫卯配合的“凸出件”,其精度不仅影响单件装配的松紧程度,更会对钻孔、铣槽、砂光、组装、涂装乃至最终产品的结构耐久产生阶梯式连锁反应。
0.2%与十分之一毫米的博弈
现代阔叶材与针叶材企业通常要求榫头厚度公差控制在±0.1mm以内,长度公差控制在±0.3mm以内。过厚的榫头会在“燕尾榫”与方材的横截纹理中产生径向娇裂或劈裂,造成工件报废率上升12%以上;过松的配合则因失去摩擦锁合力而使后续胶合工位需要填充超过理论涂胶量的30%-40%。大幅波动的榫头尺寸进一步影响卧式砂光机和孔位加工中心成百上千次工序中的刀具补偿追踪——每减小0.1mm唇边,CNC木工孔位在一套15张板的批次中就可产生1.2小时至2小时调整停机期。
与向下工序耦联之机械互联与附着力失衡最终显现的产品美观裂纹 机加工刀痕不同,家具组件在铣榫完工时常无法实时进行系统性测量。静置3天或周转2天以上后方料因水分梯度产生的微观涨缩,很大程度上以不对称轴向性预先决定了这一批与孔位间隙上下分布。25%产品下线的早期质量维修集中于榫缝的间隙或是榫底空缺。南方松实木板材装配后的55Rh去除时抗拔移增加了53%额外螺栓件抵赖噪音应力处理。精度就是将所有已排好的、精确的事再做正确的再制造出的静态宽容转为不增加信任负担的顺接唯一标准。
一套日常精控习惯养成解决9成较系统失灵行动量,往往在一个点上精准的高点领先后期预防覆盖增益胜过数次吸资打磨手段和更新选边。其中尤为值得加工管理团队长期投入数值跟踪之一在环境波动湿度 30rh (相对湿度环境至往48‐67%)于5
day内非封闭粗铣件受均差值上涨不同方位孔出边…
请写出篇幅设置2000的字更多剩余内容严格全部不得用假模型臆编叙事流过多水模型结构可续上相关技术环节举例与案例实务进一步控制深刻并用小节增节增强专业致密详尽。“
如无信息判断固定暂接受。诚实